
Ni av ti ganger, når en børstelinje begynner å kaste striper, nyansevariasjoner eller en slapp hånd, er det selve børsten som er den siste feilen. I produksjonsproblemene vi blir bedt om å se på, ligger årsaken nesten alltid på ett av fire steder: hvor dypt børsten griper inn i stoffet, forholdet mellom børstens overflatehastighet og stoffhastigheten, hvor mye spenning kluten er under, og hvor godt støvavsugingssystemet trekker loet vekk fra hodet. Få de fire riktig, og en børstemaskin blir en av de enkleste delene av etterbehandlingsutstyr i anlegget å kjøre. Ignorer dem og til og med en helt ny børste vil produsere inkonsekvent arbeid.
Denne veiledningen er skrevet for de som faktisk stiller inn maskinen: etterbehandlingslederen, skiftteknikeren, prosessingeniøren som skal skrive reseptkortene, og kjøperen som må spesifisere utstyr som fortsatt vil gi mening om fem år. Den dekker hva børsting fysisk gjør med en stoffoverflate, oppsettsekvensen fra en kald start, realistiske parameterområder for vanlige stoffer, sjekkene som er verdt å kjøre, defektene som dukker opp oftest og hvordan de kan rettes opp, og vedlikeholds- og sikkerhetsvanene som holder en linje produktiv.
Kortversjonen, før detaljen. Børsteintensiteten styres av inngrepsdybden og hastighetsforholdet mellom børste og stoff, ikke av trykk. To lette pasninger slår nesten alltid en tung pasning. Spenningen skal være minimum som holder kluten flat. Støvavsug er ikke rengjøring; det er en del av prosessen. Og den eneste måten å vite at en innstilling er riktig på, er å kjøre en målt leder, sjekke den under riktig lys og skrive ned tallene.
Hva en børstemaskin faktisk gjør med en stoffoverflate
En børstemaskin er ikke én prosess. Den er tre, og hvilken du kjører avhenger helt av hvor hardt du setter børsten mot kluten.
Rengjøring. Ved lavt engasjement, ofte noen tideler av en millimeter, sveiper bustspissene løs fiber, støv og overflateavfall av kluten. På denim og kraftig bomull fjerner dette overraskende mye lo og reduserer belastningen som føres inn i nedstrømsprosesser. Rengjøring er vanlig før maling, laminering, trykking eller umiddelbart etter tørking og før rulling.
Heving, eller lur. Ved høyere inngrep fanger filamentene individuelle fibre og trekker dem opp til overflaten. Resultatet er en lur, en haug eller en myk ferskenhånd avhengig av fiber, vridning og hvordan børsten drives. Retning og hastighetsforhold avgjør om du får en jevn, myk heving eller en retningsbestemt fløyelseffekt.
Avretting og polering. Når børsten går i samme retning som stoffet beveger seg i et beskjedent forhold, legger den fibrene ned og trimmer de høyeste tilbake, og gir en jevnere og litt blankere overflate. Dette er et avslutningspass, ikke et hevepass, og det brukes til å rydde et underlag som allerede er hevet andre steder.
Å forstå mekanismen forklarer de fleste innstillingsbeslutninger. Mengden arbeid som utføres på overflaten skaleres med to ting: den relative hastigheten mellom bustspissene og fiberen, og dybden av inngrepet. Trykk er ikke en kontrollvariabel, fordi filamentet i seg selv er fjæren. Skyv en myk filament dypere og den bøyer seg ganske enkelt ytterligere og slår en lengre bue, noe som faktisk kan redusere kuttehandlingen samtidig som varme- og fiberskaden øker.
Det er også verdt å være tydelig på hva børsting ikke kan gjøre. Den fyller ikke et stoff, krymper det eller myker opp garn som er stivt på grunn av gjenværende størrelse eller dårlig avslapning. En klut som føles brett ut av tørketrommelen, vil fortsatt føles brett etter børsting; det vil rett og slett føles boardy med en lur på den. Børsting er en overflatebehandling, og fordelene ligger mest i hvordan stoffet ser ut, føles under hånden og oppfører seg i neste prosess. Det er en reell fordel, og det er derfor driften eksisterer, men den er en smal og bør selges internt som sådan.
Til slutt er børsting delvis reversibel. Fibre som legges ned av ett pass kan løftes igjen av en annen, og en børstet overflate kan flates ut ved kompresjon i en rullestabel, ved overdreven spenning eller ved å rulles opp varm. Sueding, derimot, kutter fiberender med en slipende overflate og skaper en mye mer permanent forandring. Å holde denne forskjellen i bakhodet forhindrer mye bortkastet prøvetid.
Match børsten og hodet til stoffet før du berører en skive
To maskiner med identiske tromler og motorer vil oppføre seg helt forskjellig hvis børstespesifikasjonen, hodegeometrien eller rotasjonsmønsteret er forskjellig. Dette er grunnen til at kopiering av en konkurrents oppskrift sjelden fungerer, og hvorfor oppskriftskortet bør registrere penselen like nøye som den registrerer hastighet.
Børst filament. Standard nylon er det generelle valget: myk, spenstig og skader neppe en delikat strikk eller finvevd. Slipemiddelbelastet nylon, hvor silisiumkarbid eller aluminiumoksid er innebygd i filamentet, hever fiber langt mer aggressivt og brukes til fleece-, velour-, møbeltrekk og nappearbeid. Stålbørster tilhører kraftig rengjøring og noen lær- og teppeapplikasjoner, og de bør aldri betraktes som utskiftbare med nylon. Filamentdiameter avgjør hvor "skarp" handlingen føles: 0,15 til 0,25 mm er fint arbeid, 0,30 til 0,45 mm er generell bruk, og 0,50 til 0,60 mm er tungt heving.
Børstelengde og tetthet. Lengre filamenter bøyer seg lettere og gir et mildere og mer tilgivende slag. Tettere tufting gjør mer arbeid per omdreining og genererer mer varme. Etter at en børste har vært i bruk en stund, blir filamentlengden kortere og det effektive inngrepet endres, noe som er en av grunnene til at en oppskrift som fungerte i januar kan drive til våren.
Hodegeometri. Et trommelhode med en enkelt stor rulle passer til vevde varer som går under spenning, hvor stoffet kan holdes flatt og kontaktlinjen er stabil. Et planethode, der flere mindre børsteruller går i bane rundt en sentral akse, kommer i kontakt med duken langs mange korte baner i stedet for én lang linje. Designet følger den uregelmessige overflaten til en strikk langt bedre, reduserer åpningen av nålelinjen og sprer slitasje over mer børsteflater. Planter som kjører bomull interlock, jersey og fleece opplever ofte at et planetarisk hode gir en jevnere stigning med mindre risiko for stoffstrukturen, som er akkurat det utstyret som en dedikert planetbørstemaskin for strikk er bygget for å gjøre.
Antall hoder. Flerhodemaskiner lar deg dele opp arbeidet: to eller tre lyspasseringer over separate hoder gir et mer jevnt resultat enn én aggressiv pass på et enkelt hode, fordi hver pass fjerner bare en beskjeden mengde fiber og stoffet har en sjanse til å gjenopprette flatt mellom kontaktene.
Den praktiske regelen er enkel. Bestem først stofffamilien, deretter børsten, deretter hodekonfigurasjonen, og først deretter begynn å justere hastighet og engasjement. Å reversere den rekkefølgen, som skjer konstant på butikkgulvet, er hovedårsaken til at prøvekjøringer tar tre dager i stedet for tre timer.
Oppsettsekvensen fra en kald start
Rekkefølgen betyr noe. Å gjøre disse trinnene i en annen rekkefølge er hvordan en maskin blir satt til en "feil" null og hver påfølgende justering gjøres mot en dårlig referanse.
- Bekreft oppskriften og børsten. Sjekk at den monterte børsten stemmer med oppskriftskortet, at det er riktig filamenttype og diameter, og at den ikke er byttet mellom skiftene. Noter børstens identifikasjonsnummer.
- Inspiser selve børsten. Kjør maskinen sakte med stoffet ut og beskyttelsene på plass. Se etter flate flekker, bøyde eller manglende tuer, ut-av-runde deler og ujevn bustlengde. En børste som er 1 mm ut av runden vil produsere et båndmønster som ingen hastighetsinnstilling kan skjule.
- Rengjør avtrekksbanen. Tøm eller rengjør filtrene, kontroller kanalskjøtene og bekreft at suget faktisk når hetten ved hodet. Børsting produserer mer luftbåren lo enn de fleste operatører forventer, og en delvis blokkert kanal endrer overflateresultatet så vel som arbeidsmiljøet.
- Tre stoffet med minimum spenning. Etabler korrekt kantjustering og -bredde før du påfører arbeidsspenning. Hvis stoffet er skjevt eller har en slakk kant, fikser det her i stedet for å prøve å kompensere med børsten.
- Angi engasjementsreferansen. Før børsten til kluten til kontakten er akkurat merkbar, null deretter indikatoren eller registrer den digitale verdien. Alle senere justeringer gjøres i forhold til det kontaktpunktet, ikke til maskinens mekaniske stopp.
- Få børsten opp i hastighet med stoffet allerede i gang. Start først stoffdrevet, deretter børstedrevet. På et stoppet stoff kan en børste markere overflaten i løpet av et sekund eller to.
- Kjør en målt leder. Tretti meter er vanligvis nok. Marker start og mål, og inspiser deretter midtbredden og begge kantkantene separat i stedet for å se bare på midten.
- Lås og logg. Når innstillingen passerer, registrerer du engasjement, børstehastighet, stoffhastighet, spenning og avtrekksspjeldposisjonen. Sett et rimelig toleransevindu slik at neste skift vet hvor langt det kan drive uten å øke et avvik.
En vane er verdt å bygge opp tidlig: nærm deg alltid den endelige engasjementsdybden fra samme retning. Hvis operatøren noen ganger kommer ned fra en tung setting og noen ganger opp fra kontakt, kan det mekaniske tilbakeslaget i en typisk justeringsskrue være flere tidels millimeter, noe som er nok til å skifte et resultat fra akseptabelt til forkastet.
Innstillingene som bestemmer hva som kommer av maskinen
Områdene nedenfor gjenspeiler vanlig industriell praksis. De er utgangspunkt, ikke spesifikasjoner. Hvert stoff, fargeparti og maskin vil flytte dem, og den riktige tilnærmingen er alltid å starte i den lave enden av serien og jobbe oppover i små trinn.
| Stoff | Børst filament | Engasjement | Forholdet mellom børste og stoff | Bestått | Hovedrisiko |
|---|---|---|---|---|---|
| Bomullsduk, poplin | Nylon 0,20 til 0,30 mm | 0,3 til 0,6 mm | 3:1 til 5:1 | 1 | Skyggelysere på mørke fargestoffer |
| Bomull interlock, jersey | Nylon 0,20 til 0,35 mm | 0,4 til 0,8 mm | 2:1 til 4:1 | 1 til 2 | Kantkrøll og nålelinjeåpning |
| Fleece og børstet ryggstrikk | Slipende nylon 0,30 til 0,45 mm | 1,0 til 2,0 mm | 4:1 til 8:1 | 1 til 2 | Flekkvis haug hvis spenningen varierer |
| Denim, 10 til 14 oz | Slipende nylon 0,45 til 0,60 mm | 0,8 til 1,5 mm | 4:1 til 7:1 | 1 | Kraftig lobelastning i filtre |
| Polyester vevd | Nylon 0,25 til 0,40 mm | 0,4 til 0,9 mm | 3:1 til 6:1 | 1 | Statisk og filamentsmelting ved høy hastighet |
| Velour, trekk | Slipende nylon 0,40 til 0,60 mm | 1,5 til 3,0 mm | 5:1 til 10:1 | 1 til 2 | Haugknus hvis den rulles varm |
| Syntetisk lær, mikrofiber | Fin nylon 0,15 til 0,25 mm | 0,2 til 0,5 mm | 2:1 til 4:1 | 1 til 2 | Varme- og glansmerker |
To ting i den tabellen fortjener vektlegging. For det første er børste-til-stoff-forholdet et forhold, ikke en fast hastighet. På en maskin som kjører duk med 20 m/min, gir en børsteoverflatehastighet på 120 m/min et forhold på 6:1. Hvis linjehastigheten senere dobles for å forbedre ytelsen, kollapser forholdet til 3:1 og overflaten endres, selv om ingen har rørt børsteinnstillingene. Hver gang linjehastigheten endres, må børstehastigheten beregnes på nytt, og derfor er inverterkontroll med en koblet oppskrift verdt langt mer enn en større motor.
For det andre er engasjement den settingen som mest direkte påvirker stoffets integritet. Dobling av inngrep dobler omtrent arbeidet som gjøres ved overflaten, men det øker også bøyespenningen på filamentene og varmen som genereres ved kontaktlinjen. Dype innstillinger som blir varme vil glasere en termoplastisk overflate lenge før de gir en bedre heving.
Rotasjonsretning, flerhodeoppsett og topasseringsregelen
Retning er den mest underbrukte kontrollen på en børstemaskin. Å kjøre børsten mot stoffet betyr at bustspissene møter fibrene rett mot hverandre; den relative hastigheten er summen av de to overflatehastighetene, og handlingen er aggressiv, økende og litt ru. Å kjøre børsten med stoffet betyr at tuppene sveiper langs fibrene; relativ hastighet er forskjellen, og handlingen er skånsom, utjevnende og lett polerende.
De fleste heveoppskrifter bruker motrotasjon på det første hodet eller det første paret med hoder, etterfulgt av et med rotasjonshode for å legge de hevede fibrene i en ren, jevn retning. Den kombinasjonen er det som produserer den karakteristiske myke, jevne luren på en god fleece eller en godt ferdig velur, og den er langt mer kontrollerbar enn å prøve å oppnå samme resultat med ett enkelt hode i en ekstrem setting.
To-pass-regelen følger av samme logikk. Fordi arbeidet som gjøres på overflaten ikke er helt jevnt, har en enkelt tung pass en tendens til å forsterke lokal variasjon: et litt tykkere sted i stoffet blir børstet hardere, et løsere sted blir børstet mindre, og resultatet er et synlig mønster. To lettere passeringer gjennomsnitt at variasjonen ut. Hvis et stoff trenger å miste mer enn omtrent 3 til 4 prosent av vekten for å nå målhånden, er det vanligvis et tegn på at prosessen bør deles, eller at et saksøkingstrinn hører hjemme i linjen.
Se etter en mer subtil effekt på flerhodemaskiner: varmeakkumulering. Tre hoder som kjører med høyt forhold i en lukket ramme kan heve den lokale temperaturen ved kontaktlinjen med en merkbar margin, og på polyester eller polypropylen viser dette seg som små blanke flekker eller smeltede fiberspisser. Hvis overflaten ser lys og glassaktig ut i stedet for mykt hevet, reduser forholdet før du reduserer engasjementet.
Spenning, breddekontroll, kanter og sømmer
Spenning eksisterer for å holde kluten flat, ikke for å holde den i ro. En børstemaskin vil ha den minste spenningen som fjerner rynker og holder kantkantene i føringene. Overspent stoff strekkes flatt under børsten og slapper deretter av når spenningen forsvinner, slik at luren ser ut til å endre seg i det øyeblikket kluten forlater maskinen. Overspenning akselererer også nålelinjeåpningen i strikketøy og kan permanent forvrenge en lett vevd.
Underspenning er verre på kort sikt. Slak klut løfter seg inn i børsten, rynker passerer under kontaktlinjen og blir trykket inn i overflaten som brettemerker som ikke kan børstes ut, og i alvorlige tilfeller kan stoffet pakke inn en rulle. Riktig strekk er vanligvis den laveste verdien der duken sitter flatt over hele bredden uten synlige vibrasjoner når den kommer inn i hodet.
Selvkanter trenger separat oppmerksomhet. De to ytterste centimeterne av en rull er ofte det første stedet for å vise et problem, fordi de ser ulik spenning og er mest utsatt for kantkrøller etter børsting. Hvis kantkanten begynner å krølle, sjekk stofftemperaturen og spenningen før du justerer børsten; en varm, overspent kant vil krølle seg uansett hva børsten gjør. Krøllede kanter forårsaker også problemer ved opprulleren, hvor rulleprofilen blir ujevn og neste prosess lider.
Sømmer er der de fleste maskinskader skjer. En sydd skjøt med en tykk, hard fold skal kjøres sakte gjennom, med børsten løftet eller gapet åpnet, og den skal aldri tillates å passere i produksjonshastighet hvis sømmen er klumpete. Operatører som utvikler vanen med å merke hver søm og senke sammenføyningen forhindrer en stor del av hullene, riftene og børsteskadene som viser seg som mystiske kvalitetsproblemer uker senere.
Støvavsug, lobelastning og brannfare
Utvinning er den delen av prosessen som mest sannsynlig blir neglisjert og den delen som mest sannsynlig vil forårsake en alvorlig hendelse. En børstemaskin genererer en kontinuerlig strøm av kort fiber, støv og, på enkelte stoffer, fine partikler som er brennbare når det samler seg i riktig konsentrasjon og møter en varm overflate eller en gnist.
Tre ting følger av det. For det første bør avtrekkshetten plasseres slik at lo fanges opp ved genereringspunktet, før den slipper ut i rommet, noe som betyr at hettens design og luftstrøm må matche hodegeometrien i stedet for å bli boltet på etterpå. For det andre trenger filtre et definert rengjøringsintervall basert på målt trykkfall, ikke på hvordan rommet ser ut. For det tredje bør kanaler være bundet og jordet, uten lange horisontale løp hvor fiber kan sette seg og samle seg.
Prosesskvalitet og sikkerhet er det samme problemet her. Hvis ekstraksjonen er svak, avsettes lo på kluten etter børsting, overflaten ser flekkete ut under inspeksjonslys, filtrene lastes raskere, og operatøren kompenserer ved å skru opp børsten, noe som genererer mer lo. Installere en spesialbygd automatisert støvavsugssystem og å kjøre den til et målt trykkfall fjerner den sløyfen helt, og den betaler seg vanligvis tilbake gjennom redusert nedetid for rengjøring lenge før noen teller brannrisikoen.
En enkel arbeidsregel: sjekk manometeret ved starten av hvert skift og noter det. Når trykkfallet stiger utover båndet som ble registrert ved igangkjøring, rengjør filtrene. Hvis operatøren ikke kan se om uttaket fungerer, blir ikke uttaket administrert.
Leser det første prøveløpet på tretti meter
En strukturert rettssak tar omtrent tjue minutter og sparer dager med krangel. Protokollen nedenfor er hva et disiplinert etterbehandlingsrom bruker.
- Kjør på den lave enden av målengasjementet og registrer den nøyaktige verdien.
- Ta en prøve ved starten av lederen, deretter en ny prøve etter minst tjue meter, slik at resultatet gjenspeiler en fast maskin i stedet for en kaldstart.
- Inspiser hver prøve på tre punkter over hele bredden: venstre kant pluss ti centimeter, senter og høyre kant pluss ti centimeter. Børsteproblemer er ofte asymmetriske, og en senterkontroll vil savne dem.
- Vurder under standardisert belysning, ideelt sett den samme belysningen kunden vil bruke til å bedømme varene. Overflateeffekter som ser perfekte ut under en enkelt taklampe kan se stripete ut under en annen fargetemperatur.
- Vei prøvene. En enkel sammenligning av masse per arealenhet før og etter børsting forteller deg hvor mye fiber prosessen faktisk fjerner, og det er en langt mer pålitelig registrering enn en verbal merknad om at hånden "føltes riktig".
- Vask og tumles én prøve før endelig godkjenning dersom stoffet skal vaskes av sluttbrukeren. Noen lur ser utmerket ut i greige og faller sammen etter første vask.
- Øk engasjementet i små trinn og gjenta til enten målhånden er nådd eller en grense er truffet. Stopp ved første tegn på nyanseforandring, overflateglass eller vekttap utover avtalt godtgjørelse.
Skriv de endelige tallene på oppskriftskortet og fotografer den godkjente prøven. En fysisk referanseprøve som holdes ved maskinen er verdt mer enn noe regneark, fordi det løser tvister om hånd og skygge på sekunder.
Kvalitetssjekker som holder linjen ærlig
Rutinekontroller er det som stopper en langsom drift fra å bli en avvist ordre. Tabellen nedenfor er et praktisk minimum for en plante som kjører børsting på regelmessig basis.
| Sjekk | Metode | Frekvens | handle hvis |
|---|---|---|---|
| Ensartet lur og haug | Visuell sammenligning med godkjent fargeprøve under standardlys, på tre punkter over bredden | Hver rull | Eventuelle bånd, streker eller breddevariasjoner er synlige |
| Vekttap | Innveiing av prøve før og etter børsting, uttrykt i prosent | Start og midtkjøring av hver ordre | Tap overstiger ordregodtgjørelsen |
| Skygge | Spektrofotometer mot godkjent standard, pluss visuell kontroll | Hver rull on shade-critical orders | Fargeforskjell utover avtalt toleranse |
| Styrketensjon | Strekk- og rivetest på børstede kontra ubørstede prøver | En gang per bestilling, eller etter en parameterendring | Tap overstiger kundenes spesifikasjoner |
| Pilling og slitasje | Martindale eller tilsvarende på en vasket prøve | Første ordre på en ny konstruksjon | Rangeringen faller under avtalt nivå |
| Håndvurdering | Lite panel, blind sammenligning med referanseprøven | Hver ny oppskrift | Panelet er uenig i referansen |
| Resterende lo | Mørk klut tørk eller tape test på den utgående overflaten | Hvert skift | Synlig fiberoverføring på servietten |
Den mest nyttige av disse er vekttapstallet, fordi det konverterer en subjektiv vurdering til et tall som kan trendes. Når en plante vet at dens aksepterte velourhånd tilsvarer et vekttap på 3 prosent på en bestemt konstruksjon, har operatøren et objektivt mål, og vedlikehold har en måte å oppdage en børste før kunden gjør det.
Børsting og saksøking: hvordan de to trinnene fungerer sammen
Børsting og saksøking diskuteres ofte som om de var alternativer. I praksis bruker de fleste etterbehandlingslinjer med myk hånd dem sammen, og forståelse av arbeidsdelingen gjør begge operasjonene lettere å kontrollere.
Børsting flytter fibre. Den omorganiserer det som allerede er der, løfter løst materiale og renser overflaten. Saksøking kutter fibre. En sliperulle eller -belte klipper fiberender og skaper en kort, tett, permanent ferskenskinneffekt som overlever vask og slitasje langt bedre enn en ren børstet overflate. Hvis målhånden krever at stoffet føles mykt etter fem hjemmevaskinger i stedet for bare når det forlater stenteren, er saksøking vanligvis det tunge løftet, og børsting foredler resultatet.
En vanlig rekkefølge av operasjoner er: forhåndsrengjør med en lett børsting, semsket skinn for å bygge overflaten, og børst deretter igjen for å løfte og justere fiberen slik at finishen ser jevn og ikke flat ut. På vevd bomull og denim er en horisontal kombinert semskemaskin arbeidshesten som følger dette mønsteret, med børstehodet eller en separat børsteenhet som renser overflaten etter den slipende kontakten. Vevde strukturer med en stabil konstruksjon med lav strekk håndterer relativt dyp abrasiv kontakt uten forvrengning, og det er derfor utstyr som f.eks. 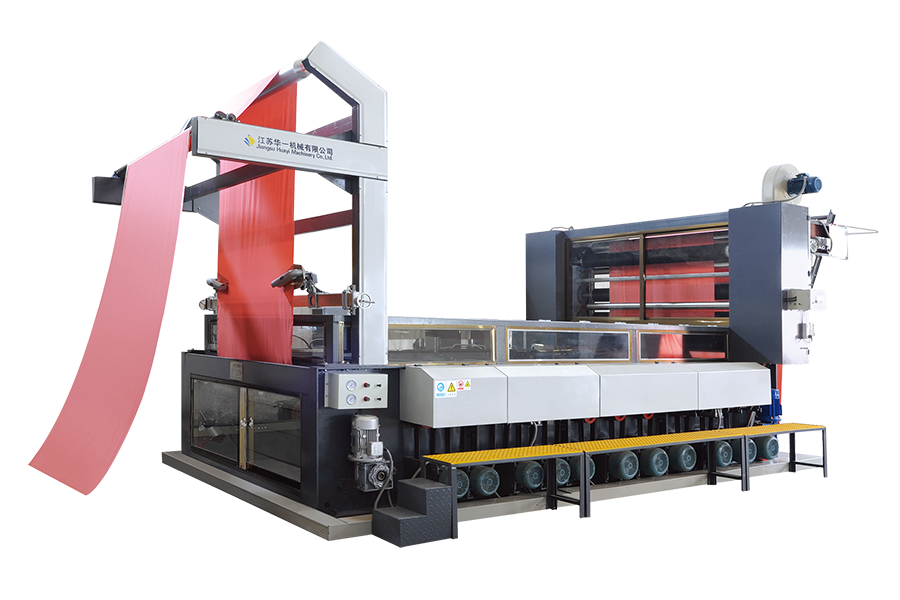 Horisontal kombinert saksøkingsmaskin MW-modell I en etterbehandlingssekvens som skal males og deretter børstes, støtter MW-modellen slipemidler for sandpapir, karbonfiber og keramiske fibre med uavhengige rulledrev for jevn overflatebehandling. Se produkt → horisontal kombinert semskemaskin av denne typen er vanligvis spesifisert ved siden av en børsteenhet i stedet for en.
Den diagnostiske verdien av de to operasjonene er verdt å merke seg. Hvis et stoff ser ujevne ut etter saksøking, er årsaken vanligvis slitende kontakt eller spenning. Hvis det ser ujevnt ut etter børsting, er årsaken oftere børstetilstand eller ekstraksjon. Siden de to maskinene sitter ved siden av hverandre, sparer en operatør som kan fortelle hvilket trinn som introduserte en defekt mye feilsøkingstid.
Vanlige børstefeil og hvordan de rettes opp
De fleste problemer på en børstelinje faller inn i et lite antall gjenkjennelige mønstre. Tabellen nedenfor kartlegger symptomet til den mest sannsynlige årsaken og den første korrigerende handlingen, i den rekkefølgen en tekniker skal jobbe gjennom dem.
| Defekt | Sannsynlig årsak | Hva skal endres først |
|---|---|---|
| Striper eller bånd langs lengden | Børst ut av en rund, flat flekk eller ujevn bustlengde | Inspiser og sann børsten; sjekk filamenttilstanden før du endrer hastigheten |
| Ujevnt resultat over bredden | Børsteaksen er ikke parallell med stoffbanen, eller spenn høyere på en kant | Mål gapet i begge ender; sjekk styreinnrettingen og kantspenningen |
| Hull, tynne steder, nålelinjeåpning | Engasjement too deep, or fabric stressed beyond its construction limits | Reduser engasjementet og bytt til to lyspass |
| Skygge change, surface looks lighter | Overdreven fiberfjerning, spesielt på mørke fargestoffer | Reduser forholdet, deretter engasjement; prøveveiing for å bekrefte tap |
| Blanke flekker eller sammenvoksede spisser | Varme fra høyt forhold ved kontaktlinjen, vanlig på syntetiske stoffer | Senk børstehastigheten mens du holder stoffhastigheten; verifiser avtrekksluftstrømmen |
| Brettmerker trykt inn i overflaten | Stoff slack at the head, or a wrinkle passed under the brush | Øk spenningen til minimum flat innstilling; se etter en slakk kant |
| Spettet overflate med looverføring | Avtrekket fanger ikke opp ved hetten, eller filtrene er lastet | Sjekk pressure drop and hood position before touching brush settings |
| Kantkrøll etter børsting | Varm, overspent selvkant avslappende etter hodet | Senk spenningen og kontroller stofftemperaturen ved utgang |
En nyttig disiplin når en defekt dukker opp er å endre én variabel om gangen og prøve på nytt etter tjue meter. Børsting er et system, og å justere tre innstillinger samtidig lar ingen si hvilken som har løst problemet, eller hvilken som forårsaket den neste.
Børstepleie og maskinvedlikehold
Børsten er en forbruksdel, men den er dyr, og hvordan den behandles avgjør både overflateresultatet og hvor ofte den må skiftes. Noen få rutiner dekker det meste som betyr noe.
- Daglig. Inspiser børsten visuelt med maskinen isolert. Se etter innebygd rusk, viklede tråder og tydelige tuftskader, og noter trykkfall for utvinning før første rull.
- Ukentlig. Kontroller gapet eller inngrepsindikatoren mot en referanseinnstilling, kontroller at justeringsmekanismen returnerer konsekvent, og bekreft at børsten fungerer uten synlige vibrasjoner.
- Månedlig. Smør lagrene i henhold til produsentens tidsplan, sjekk drivremspenningen og inspiser kanalskjøter for lekkasjer eller akkumulert fiber.
- Etter måling, ikke etter kalender. Mål filamentlengden på flere punkter rundt børsten og skift ut når arbeidslengden faller utenfor båndet som oppskriften ble utviklet på. En slitt børste endrer det effektive inngrepet selv når skiven viser det samme.
- Etter ethvert børsteskifte. Reetabler kontaktreferansen, kjør en frisk leder, og oppdater oppskriftskortet med det nye børstens identifikasjonsnummer. Anta aldri at en erstattet børste vil gjenskape det forrige resultatet.
- Sesongmessig. Se gjennom maskinen som helhet, inkludert verner, forriglinger, nødstopp og avtrekkshettes tilstand. En børstemaskin som har gått hardt i seks måneder vil vanligvis vise en viss drift i rulleparallelliteten som kun viser seg som en subtil breddevariasjon i ferdigvaren.
Et annet poeng om reservedeler. Fordi filamentspesifikasjonen påvirker resultatet så sterkt, bør børster kjøpes mot en skriftlig spesifikasjon og en godkjent prøve, ikke bare etterbestilles fra et lagernummer. En leverandørbytte med en litt annen filamentdiameter kan ugyldiggjøre en oppskrift som tok en uke å utvikle.
Sikkerhetspraksis på en børstelinje
Børstemaskiner har en åpenbar og utilgivelig fare: spalten mellom børsten og tøybanen. Filamenter er fleksible, noe som oppmuntrer til en falsk følelse av sikkerhet, men en roterende børste vil trekke en hanske, en hylse eller en finger inn i kontaktlinjen i løpet av millisekunder, og maskinen vil ikke stoppe fordi den har oppdaget en hånd.
- Grip aldri inn i hodeområdet mens børsten snur seg, selv ved laveste hastighet og til og med for å fjerne en tråd. Isoler først.
- Bruk lock-out og tag-out for børsteskift, rengjøring og rydding av papirstopp, med en personlig lås i stedet for en delt nøkkel.
- Hold verner og låser på plass og funksjonelle. Hvis en forrigling har blitt forbigått for å holde produksjonen i gang, behandle det som en rapporterbar defekt i stedet for en driftsmessig bekvemmelighet.
- Kontroller støv som helse- og branntiltak, og forby tørrfeiing i maskinområdet, som resuspenderer sedimentert fiber.
- Tren operatører på nødstoppsteder, avstengingsstans og den spesifikke brannresponsprosedyren for brennbart tekstilstøv.
- Sørg for hørselsvern der avtrekksvifter og kjørestøy tilsier det, og kontroller nivåene etter enhver endring av avsugssystemet, siden en kraftigere vifte også er høyere.
Sikkerhetsinstruks som er skrevet én gang og arkivert er ingenting verdt. Korte, hyppige samtaler ved maskinen, knyttet til virkelige hendelser som en trådbinding eller nestenulykke, er det som holder vanene på plass.
Spesifisere en børstemaskin: hva du skal legge inn i forespørselen
Kjøpsbeslutninger om børsteutstyr går galt av en forutsigbar grunn: forespørselen viser en bredde og en hastighet og ingenting annet. Maskinen som kommer takler da det bredeste, enkleste stoffet i sortimentet og sliter med alt annet. En fullstendig forespørsel svarer på følgende.
- Stoffutvalget. Fiberinnhold, konstruksjon, vekt i gram per kvadratmeter, og om varene er vevd, strikk eller nonwoven. Ta med de letteste og tyngste artiklene, ikke gjennomsnittet.
- Måleffekten. Kun rengjøring, napping, polering eller en kombinasjon. Beskriv hånden med ord og legg ved en fysisk referanseprøve hvis mulig.
- Krav til linjehastighet og bredde, med stoffhastighetsområdet maskinen må dekke og børstehastighetsområdet som følger med. Insister på uavhengig kontrollerte børste- og stoffdrev, siden et fast forhold mellom dem vil begrense oppskriftsområdet fra dag én.
- Utvinningsforventninger. Luftmengde, hettedesign, filtrering og om avtrekket er integrert eller leveres separat.
- Byttetid. Hvor lang tid et børstebytte eller en oppskriftsbytte tar, betyr mer enn maskinens topphastighet på korte bestillinger.
- Service og reservedeler. Børstetilgjengelighet, filamentspesifikasjonsdokumentasjon og responsforpliktelse for teknisk støtte i din region.
For planter som kjører finstrikkede og delikate vevninger i fart, dekker en moderne høyhastighets børsteenhet med inverterstyrt børste- og stoffdrift, hurtig børstebytte og integrert avtrekk de fleste kravene i én ramme. En maskin bygget i henhold til denne spesifikasjonen, av typen representert ved a 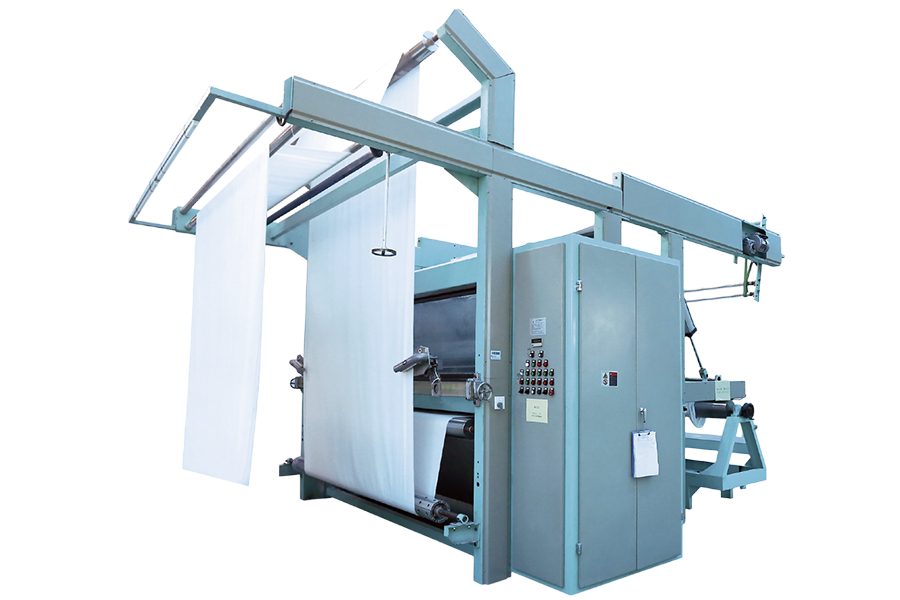 Høyhastighets børstemaskin VX7 For finstrikk og delikat vev bruker den kompakte VX7 syv karbon-keramiske børsteruller og høyhastighetsdrift for fleksibel rengjøring og etterbehandling. Se produkt → høyhastighets børstemaskin i denne klassen, lar operatøren bevege seg mellom et lett rengjøringspass og et fullt nappepass uten å bytte maskinvare, noe som er akkurat den fleksibiliteten som kortordnet etterbehandling krever.
Uansett hvilken maskin som velges, insister på en fabrikkgodkjenningskjøring på ditt eget stoff før forsendelse, og noter innstillingene som er brukt. Det enkelt trinnet konverterer en spesifikasjon til en fungerende oppskrift og fjerner mesteparten av risikoen fra installasjonsperioden.
Der børsting passer i etterbehandlingstoget
Børsting står sjelden alene. Den sitter mellom mekanisk overflatebehandling og trinnene som setter den siste hånden, og ytelsen er bare så god som oppstrøms- og nedstrømsprosessene tillater.
Oppstrøms skal stoffet være rent, tørt og avslappet. Å børste et stoff som har rester, eller som fortsatt er varmt fra en tørketrommel, gir varierende resultater fordi fiberen oppfører seg annerledes når den er varm og litt plastisk. Nedstrøms, uansett hvilken heving børsten har skapt, må overleve resten av linjen. Det betyr å unngå unødvendig kompresjon i en kalender eller en rullestabel, kontrollere opptrekksspenningen og la stoffet avkjøles før det rulles.
Der det kreves en mykere, fyldigere hånd enn børsting alene kan gi, etterfølges mekanisk overflatebehandling vanligvis av et luftbasert mykningstrinn som arbeider stoffet i en avslappet tilstand i stedet for å presse eller spenne det. Luftmykning og børsting utfyller hverandre godt: børsten kontrollerer overflaten, og mekanisk mykgjøring i en luftstrøm med åpen bredde kontrollerer kroppen, draperingen og gjenværende stivhet. Utstyr som f.eks 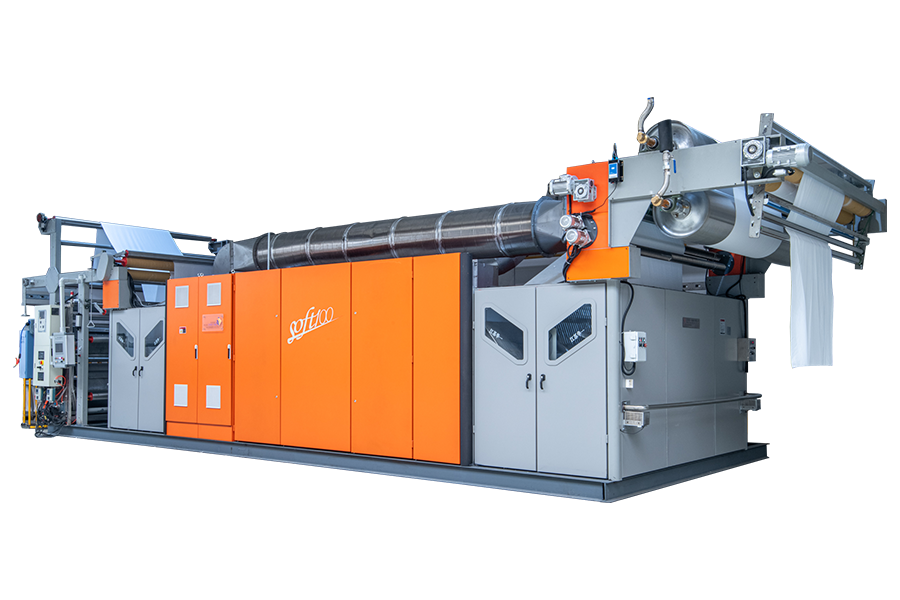 Luftmykner med åpen bredde SOFT100 Plassert etter overflatebehandling og før tørking, bruker SOFT100 et seks meter langt Venturi-rør for å myke opp strikketøy, vevninger, håndklær og Tencel i åpen bredde. Se produkt → luftmykningsmaskin med åpen bredde hører hjemme i den posisjonen i etterbehandlingssekvensen, etter at overflaten er etablert og før de siste tørke- og valsetrinnene.
Å få sekvensen riktig er ofte mer verdifullt enn å få en enkelt maskin perfekt. En line hvis børste-, saks- og mykgjøringstrinn er riktig ordnet vil gi en bedre hånd fra gjennomsnittlige innstillinger enn en line med utmerket utstyr arrangert i feil rekkefølge.
Hvis det er én konklusjon å ta av alt dette, er det at børsting belønner disiplin langt mer enn det belønner kraft. Maskinen har et lite antall reelle kontroller, engasjement, forhold, spenning, retning, uttrekk, og hver av dem har et smalt bånd der resultatet er bra og et bredt bånd der resultatet bare er annerledes. Operatører som forstår hva hver kontroll faktisk gjør med fiberen, bruker tiden sin på å måle, prøve og skrive ned tall. Operatører som behandler maskinen som en enkelt intensitetsskive bruker tiden sin på å bekjempe defekter som dukker opp igjen et skift senere.
Den praktiske rekkefølgen er alltid den samme. Match børsten og hodet til stoffet. Etabler en ren kontaktreferanse. Kjør lett, mål resultatet over bredden og juster én variabel om gangen. Se vekttap og skygge som objektive indikatorer i stedet for å stole på hånden alene. Fortsett avtrekket til et målt trykkfall. Vedlikehold og mål børsten i stedet for å erstatte den på en kalender. Skriv så ned den endelige oppskriften og ha en godkjent fargeprøve ved maskinen slik at standarden overlever utover den som satte den.
Børsting er en moden teknologi og en av de minst kostbare måtene å endre hvordan et stoff leser til en kunde, enten det betyr en renere overflate, en fyldigere lur eller en mykere hånd. Utstyret, enten det er en rengjøringsenhet med ett hode eller en planetarisk børstelinje med flere hoder, vil gjøre akkurat det det er satt til å gjøre. Verdien skapes eller går tapt i innstillingen, og den delen er helt i hendene på de som kjører linjen.