
Et etterbehandlingsanlegg kjørte 38 000 meter med svart bomullstwill på en enkelt uke og sendte det uten klage. To uker senere sendte klesfabrikken fotografier tilbake: fine hvite flekker spredt utover stoffets overflate, kun synlige under rakende lys, tyngst nær kanten. Fargingen var riktig. Stenteren var riktig. Årsaken satt på et børstehode som hadde mistet nesten fire millimeter bustlengde og en avtrekkskanal som var strupet for å spare noen kilowatt.
Det er det ærlige tilfellet for en rensebørstemaskin. Det er sjelden den dyreste ressursen i mål og nesten aldri den som får oppmerksomhet før noe nedstrøms svikter. Likevel blir støvet det ikke klarer å fjerne en beleggvedheftsfeil, en trykkflekk, en laminatblister eller en kunderetur.
Den korte versjonen: en rensebørstemaskin fjerner løs fiber, støv, flue og overflateavfall fra et bevegelig underlag mens den justerer eller løfter fiberoverflaten. Den fortjener sin plass ved å kutte nedstrøms avvisningsfrekvenser, forbedre belegg, trykking og lamineringsvedheft, og holde hånden følelsen konsistent fra første meter til siste. Det den ikke kan gjøre er å redde stoff som allerede er overslipt, og det kan ikke kompensere for manglende uttakskapasitet.
En terminologinotat før du går videre. Ved etterbehandling av tekstil og lær betyr «rengjøringsbørstemaskin» en industrienhet med en eller flere roterende børsteruller som arbeider på en sammenhengende bane eller på stykgods. Hvis du kom hit på jakt etter en gulvskuremaskin for en lagergang, er det en annen utstyrsklasse med et annet spesifikasjonsspråk, selv om børstetrykk, rotasjonshastighet og gjenvinning av det løsnede materialet betyr noe i begge.
Hva en rensebørstemaskin faktisk gjør
Tre ting skjer samtidig når bustspisser kommer i kontakt med en stoffoverflate, og forståelsen av splittelsen forklarer de fleste valgbeslutninger.
- Mekanisk agitasjon. Bustspisser trenger gjennom overflatestrukturen, fanger opp fiberender og fragmenter, og bryter de svake bindingene som holder støv til garnet. Dette er en fysisk handling, ikke en kjemisk, og dens intensitet styres av buststivhet, inngrepsdybde, rullehastighet og antall passeringer.
- Transportere. Fjernet materiale må forlate maskinen. Bust kaster rusk inn i en luftstrøm; avtrekkshetten fanger det opp. Uten tilstrekkelig lufthastighet ved børstelinjen, omfordeler maskinen ganske enkelt støv fra en del av banen til en annen, og derfor må et børstehode og dets avsugssystem spesifiseres sammen.
- Orientering. Børsting legger overflatefibre i én retning, hever en lur eller flater ut en fuzz. Rotasjonsretningen i forhold til stoffets bevegelse, og rekkefølgen av hoder som løper med eller mot banen, avgjør hvilken effekt du får. Et siste hode som løper med strømmen gir en jevnere, mer retningsbestemt overflate; et hode som løper mot den gir en fyldigere, mer åpen hånd.
Det er verdt å skille dette fra naboprosessene, fordi anlegg ofte kjøper feil maskin for feilen de prøver å løse.
| Prosess | Hva den fjerner eller endrer | Materielt tap | Typisk posisjon i kø |
|---|---|---|---|
| Børsting | Løs fiber, støv, flue, overflateavfall; fiberorientering | Ubetydelig til veldig lav | Etter saksøking, før belegg eller mykgjøring |
| Saksøke | Slipende kutting av fiberender for å skape en hånd med ferskenskinn | Målbar, typisk 1 til 5 vektprosent | Etter farging og tørking |
| Klipping | Lange utstikkende fibre kuttet til flat pelehøyde | Lav men synlig som kuttet avfall | Sent i etterbehandling |
| Kun utvinning | Luftbåren støv over overflaten | Ingen | Hvor som helst, som støtteutstyr |
Der børstehodet sitter i etterbehandlingssekvensen
Posisjon bestemmer funksjon. Den samme maskinen plassert på to forskjellige steder i en linje løser to forskjellige problemer, og å flytte den senere er ikke en triviell endring fordi kanalføring, drivverk og strekksoner må omarbeides.
- Umiddelbart etter saksøking eller smergelbehandling. Dette er den vanligste plasseringen. Den slitende virkningen av saksøking produserer et stort volum av kort fiberrester som sitter løst på overflaten. Børsting rett bak sakkehodene, etterfulgt av ekstraksjon, forhindrer at rusk blir ført inn i stenteren, hvor det legger seg på ruller, bygger seg opp på styreflatene og til slutt overføres tilbake til stoffet som merker.
- Før maling, trykking, laminering eller liming. Vedheftssvikt spores oftere tilbake til overflateforurensning enn til limkjemi. En børstepasning kombinert med høyhastighetsekstraksjon gir belegget en mekanisk ren overflate uten å endre stoffets kjemi.
- Før og etter mykgjøring. Børsting før mykgjøring åpner overflaten slik at mekanisk eller luftmykning virker på individuelle fibre i stedet for på et komprimert ark. Børsting etter mykgjøring løfter alle fibre som er komprimert av mykgjøringsprosessen og holder håndfølelsen mer jevn over hele bredden.
- Siste inspeksjonsfase. En lavtrykksbørsting og avsug passerer rett før inspeksjonsbordet reduserer mengden luftbåren lo i inspeksjonsrommet og reduserer antallet falske defektanrop forårsaket av overflatestøv.
- In-line før vikling eller pakking. Spesielt for mørke nyanser og for tekniske tekstiler der en synlig flekk er en funksjonsfeil, ikke bare en kosmetisk.
Rekkefølgebeslutninger har også en kostnadsdimensjon. Ved å legge til et børstehode øker linjelengden, gulvplass, tilkoblet last, trykkluftbehov og støvoppsamlingsvolum. I en eksisterende linje betyr det ofte at hodet må passe inn i et gap som aldri ble designet for det, og det er grunnen til at inngrepsdybde og panserklaring blir bindende begrensninger i stedet for børstehastighet.
Maskinens anatomi: ruller, bust, driv og sug
Spesifikasjonen som betyr mest er ikke motorens karakter. Det er busten. Alt annet i maskinen er til for å presentere busten til stoffet på en kontrollert dybde og for å fjerne det løsnede materialet.
Børsterullearrangement
Sylindriske ruller i full bredde er arbeidshestkonfigurasjonen: en aksel som spenner over arbeidsbredden, børstesegmenter montert langs den. De er enkle, lette å børste på nytt og egner seg godt til vevde stoffer hvor overflaten er formstabil. Deres begrensning er bredderelatert avbøyning; på svært brede maskiner, eller ved høyt inngrepstrykk, kan valsen bøye seg i midten og rengjøre mindre effektivt på midten av bredden enn ved kantkantene.
Planetarrangementer monterer et sett med mindre børstehoder på en roterende bærer slik at kontaktpunktene beveger seg over stoffet i overlappende baner. De koster mer, trenger mer vedlikehold og bruker mer strøm per meter. Til gjengjeld gir de en mer ensartet behandling over hele bredden og er skånsommere mot strukturer som lett forvrenges, og det er derfor de er vanlige på strikkede stoffer og på delikate tekniske underlag.
Valg av bustmateriale
Bustvalg setter avveiningen mellom rensekraft og fiberskade.
- Nylon 6 og nylon 6.6 filament. Standard for generell tekstilrengjøring. Motstandsdyktig mot slitasje, tåler fuktighet, tilgjengelig i et bredt spekter av diametre. Finere diametre (rundt 0,10 til 0,20 mm) rengjøres skånsomt og passer til finstrikk; grovere diametre (0,30 mm og over) fungerer på tunge vevninger og på overflater med tett forurensning.
- PBT- og polyesterfilamentblandinger. Mykere gjenopprettingsadferd, nyttig når stoffoverflaten er lett merket og du trenger en lett berøring i stedet for aggressiv agitasjon.
- Dyrehårblandinger. Tradisjonell i ull og i noen lærapplikasjoner hvor statisk dannelse og fiberskader begge må minimeres. Høyere kostnader, kortere levetid under våte forhold.
- Slipende filament. Nylon lastet med silisiumkarbid eller aluminiumoksid. Dette er teknisk sett et børsteverktøy som også kutter, og det bør kun velges når overflatemålet krever lett slitasje sammen med rengjøring. Ved feil påføring fjerner den materiale og endrer nyanse.
- Keramikk- og karbonfiberruller. Brukes der prosessen krever en definert overflateeffekt fremfor ren rengjøring, og hvor valsen skal holde sin geometri over lang levetid.
Kjøring, hastighet og retning
Rulleoverflatehastighet, ikke motoromdreininger, er tallet som skal jobbes med. På en valse med en gitt diameter konverteres rotasjonshastigheten til overflatehastighet ved kontaktlinjen, og det er det fiberen faktisk opplever. Typiske industrielle børstehoder går i området fra noen få hundre til omtrent 1500 omdreininger per minutt, oversatt til overflatehastigheter som kan være to til seks ganger stofflinjehastigheten. Å kjøre en børste langt raskere enn linjehastigheten øker rengjøringsintensiteten, men øker også varme, statisk elektrisitet og fiberbrudd.
Retning er en spesifikasjon, ikke en preferanse. Et hode som går i samme retning som stoffet er mildere og gir en retningsbestemt legging. Et hode som går mot stoffvandring er mer aggressivt og løfter mer fiber. Tre-hodekonfigurasjoner veksler ofte retninger, og ender med et med-strømningshode for å legge overflaten ned før stoffet forlater maskinen.
Spenning og veiledning
Børsting gir drag. På et strikket stoff som går med lav spenning, kan et børstehode trekke banen smalere, forvrenge kursstrukturen og skape en breddevariasjon som viser seg som et skyggebånd. Effektiv børsting på strikk avhenger derfor like mye av inn- og utgangsspenningskontroll som av selve børsten. På vevde vevninger er risikoen annerledes: overdreven motstand får stoffet til å skli mot styreruller og generere veftforvrengning.
| Undermontering | Kontroller | Typiske alternativer eller rekkevidde | Karakteristisk svikt |
|---|---|---|---|
| Type børsterulle | Dekningslikhet og skånsomhet | Full bredde sylindrisk; planetarisk; segmentert | Underrensing i midten av bredden på brede sylindriske ruller |
| Børstemateriale og diameter | Rengjøringsintensitet kontra fiberskader | Nylon 0,10 til 0,30 mm; PBT; hårblanding; slipende filament | Overdreven materialfjerning og nyanseforandring |
| Rullehastighet | Kontaktfrekvens og agitasjonsenergi | Sett av overflatehastighet, vanligvis 2 til 6 ganger linjehastighet | Varme, statisk, fiberbrudd ved høy hastighet |
| Engasjement dybde | Inntrengning i overflatestrukturen | Brøkdel av en millimeter, satt på prøve | Blundforvrengning og tap av bredde når den er for dyp |
| Rotasjonsretning | Overflatelegging og aggressivitet | Med flyt; mot flyt; vekslende | Retningsstriper og synlige nappebånd |
| Avtrekkshette | Fangst av løsnet rusk | Spor- eller plenumdesign, tilpasset luftvolumet | Omfordeling av rusk i stedet for fjerning |
Tørrbørsting kontra våtbørsting
Den tørre prosessen er standarden. Banen går gjennom hodene ved naturlig eller restfuktighet, avtrekk håndterer støvet, og de eneste forbruksmaterialene er bust og elektrisitet. Omtrent 80 prosent av tekstilbørstehodene som er spesifisert rundt om i verden er tørre enheter, og med god grunn: ingen avløp, ingen korrosjonsplanlegging, ingen ekstra tørkebelastning.
Våt børsting kommer inn i bildet i konkrete tilfeller. På dongeri og på visse tunge bomullskonstruksjoner, løsner børsting med en liten mengde vann eller prosessvæske innebygd støv og gir en fyldigere hånd i en omgang i stedet for to. På syntetiske lær- og mikrofiberunderlag brukes våtbørsting for å åpne overflaten før polering eller polering, og vannet undertrykker også luftbårent støv ved genereringspunktet. De tekniske konsekvensene er imidlertid reelle: rustfrie eller belagte fuktede deler, drenerings- og sprutoppbevaring, en nal eller vakuumgjenvinningstrinn, og en avløpsvannstrøm som må behandles.
For planter som veier beslutningen, er den praktiske testen om forurensningen er på overflaten eller innebygd i den. Overflatestøv og løse fibre er et problem med tørrbørsting. Innstøpt støv som overlever en utvinningspassasje indikerer vanligvis at enten må overflatestrukturen åpnes mekanisk først, eller at forurensningen kommer fra en tidligere våtprosess og bør angripes der i stedet.
Prosessparametere og deres toleransevinduer
De fleste børsteproblemer rapportert som maskinfeil er faktisk innstillingsproblemer. Vinduene nedenfor er utgangspunkt for en prøveversjon, ikke universelle innstillinger. Substratvekt, mål og utvinningskapasitet forskyver dem, noen ganger betydelig.
| Parameter | Startområde | Symptom når for lavt | Symptom når det er for høyt |
|---|---|---|---|
| Rulleoverflatehastighet | 2 til 6 ganger stofflinjehastigheten | Ufullstendig støvfjerning, synlige rester | Fiberbrudd, varmemerker, statisk elektrisitet |
| Engasjement dybde | 0,1 til 0,5 mm, innstilt på prøve | Urørt overflatestøv, ujevn rengjøring | Nap forvrengning, bredde tap, GSM fall |
| Stofflinjehastighet | 20 til 80 m/min avhengig av underlag | Utilstrekkelig kontakttid per meter | Redusert opphold, ujevn rengjøring ved hastighetsendringer |
| Nettspenning | Laveste spenning som holder nettet flatt | Nettfladder, ujevn børstekontakt | Breddeavsmalning på strikk, veftforvrengning |
| Avtrekkslufthastighet ved panseråpningen | Tilstrekkelig til å fange opp bøtene som faktisk genereres; verifisere ved røyktest | Støv resirkulerer inne i kabinettet | Fiber trukket fra strukturen, energiavfall |
| Bustfremspring | Skift før synlig slitasje overstiger omtrent 20 prosent | Rengjøringseffekten synker gradvis, deretter vises avslag | Ikke aktuelt; over lange bust er ny børstetilstand |
| Gjenvinning av fuktighet i nettet | Konsekvent over hele partiet | Bøter fester seg, statiske økninger | Fiberhevelse, mattering, ekstraksjonsbelastning |
Den mest verdifulle vanen her er en oversikt over engasjementsdybde mot bustfremspring. Når busten slites, endres kontaktgeometrien selv om maskininnstillingen ikke har flyttet seg, slik at planter som justerer dybden for å kompensere får et stabilt resultat og planter som lar det være i fred, får en langsom drift i kvaliteten som ingen legger merke til før en kunde gjør det.
Tilpasse maskinen til underlaget
Det er ingen universell børstekonfigurasjon. Forskjellene mellom underlag er store nok til at det samme hodet vil fungere godt på ett og dårlig på et annet.
Strikkede stoffer
Strikk er det vanskeligste tilfellet for børsting fordi de deformeres under belastning. Baneforvrengning, breddevariasjon og krølling er alle mulige utfall av for mye engasjement eller for mye drag. Planethoder med mindre kontaktpunkter er vanligvis det bedre svaret enn en enkelt rulle i full bredde, og spenningskontroll oppstrøms og nedstrøms fortjener like mye oppmerksomhet som selve børsten. Mange planter parer en planetarisk semsket pass med en dedikert børstepasning på strikk, slik at fiberrester skapt av slipehodene fjernes før banen når neste prosess. En planetarisk plattform for karbon og keramisk fiber som er konfigurert for strikking, for eksempel X-modellen, er ett eksempel på utstyr designet for denne sekvensen.
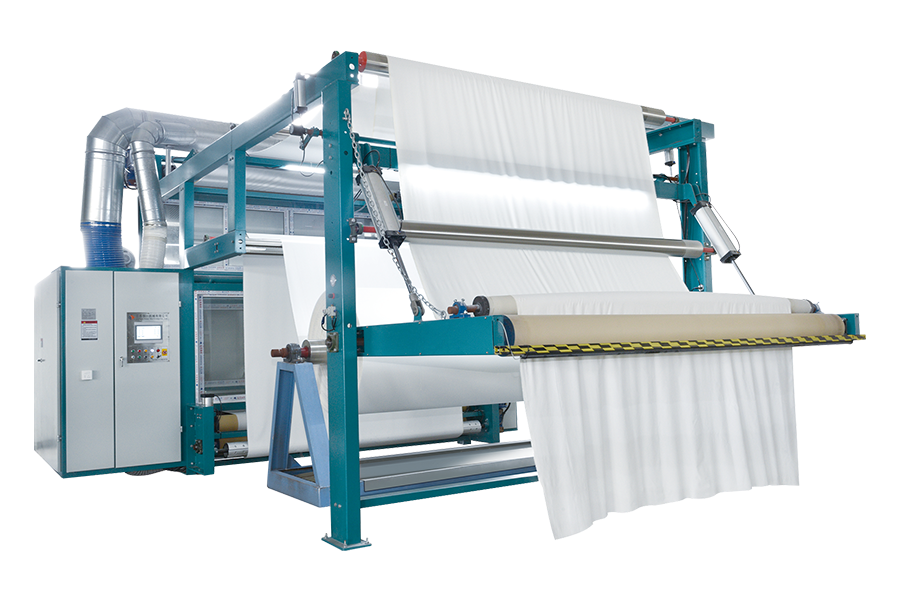 X-Model Planetary Carbon/Ceramic Fiber Sueding Machine for strikking For strikk der deformasjon er et problem, tilbyr denne planetariske semskede maskinen lavspenningsbehandling med karbon- eller keramiske fiberruller og støvoppsamling. Se produkt →
Der et anlegg kjører en rekke strikkede konstruksjoner, betaler et dedikert børstehode for strikketøy med uavhengig trykkkontroll tilbake raskere enn en generell hodekjøring ved reduserte innstillinger, fordi den generelle enheten nesten alltid ender opp med å kjøre under dens kapasitet.
Vevde stoffer og denim
Vevninger tåler mer engasjement og høyere børstehastigheter. På dongeri er børsting ofte kombinert med semsket pass i en horisontal konfigurasjon, siden stoffet er tungt, formstabilt og kan bære den mekaniske belastningen. Målet på denim er vanligvis et kontrollert overflateutseende snarere enn maksimal renslighet, så retningssekvensen over hodene betyr mer enn råhastighet.
Bomull og tunge bomullskonstruksjoner
Tette bomullsoverflater holder støv dypt mot garnet. Børsting må åpne overflaten litt før ekstraksjon kan gjøre jobben sin, noe som betyr at noe penetrering er nødvendig og buststivheten ikke kan være for lav. Tunge konstruksjoner som moleskin trenger høyere engasjement og ofte et formykningsstadium slik at fibrene ikke låses på plass når børsten kommer.
Polyester og syntetiske blandinger
Statisk er det dominerende problemet. Polyester genererer og holder på ladningen under børsting, noe som gjør at finstoffet fester seg til stoffet og maskinoverflatene. Praktiske mottiltak inkluderer fuktighetsbehandling før hodet, ledende eller antistatiske bustblandinger, jordede ruller og en hettedesign som holder luftveien kort. Tørr- og våtbørstingsvarianter finnes spesielt for polyester, og våtbørsting er verdt å vurdere der pigment- eller finishrester er en del av forurensningen.
Syntetisk lær, mikrofiber og belagte underlag
Dette er produkter med overflateutseende, så børsting bedømmes visuelt og ved berøring. Rengjøring her tjener to formål: å fjerne overflatestøv før maling eller preging, og klargjøre overflaten for polering eller polering. Slipende filamentbørster vises oftere i dette segmentet, men de må matches nøye, fordi en overaggressiv børste på en mikrofiberoverflate skaper en synlig lur som ikke kan angres.
Lær og lærvarer
På lær er børsting generelt et trinn for rengjøring og fjerning av støv før etterbehandling, og det er vanligvis sammenkoblet med støvavsug og tykkelsesverifisering. Fordi lær er et naturlig materiale med variabel tykkelse, betyr børstetrykkkontroll mer enn børstehastighet, og inkonsekvente resultater spores ofte til underlaget i stedet for maskinen.
Støvavsug: den andre halvdelen av rensesystemet
En børstemaskin som fjerner støv, men ikke fanger det, har konvertert et problem med overflateforurensning til et luftbårent. Støvet lander på stoffet igjen lenger ned i linjen, dekker maskinrammer og ruller, og ender opp som merker på neste parti.
Utvinningsdesign følger en kort liste med regler. Hettesporet skal sitte så nært børstens kontaktlinje som mekanisk klaring tillater, fordi fangsthastigheten faller raskt med avstanden. Kanalstørrelsen må passe til hettens luftbehov, og skarpe bøyninger, lange horisontale løp og underdimensjonerte grener reduserer alle fangst uten å endre viftens nominelle ytelse på papiret. En røyk- eller talktest ved igangkjøring forteller deg mer om fangsteffektivitet enn noen navneskiltfigur.
Det er sekundære hensyn som planter ofte oppdager på den harde måten. Lo er brennbart, så kanal- og oppsamlingsenheter trenger regelmessige rengjøringsplaner i stedet for en inspeksjon én gang i året. Fin fiber som bæres med luftstrømmen kan bygge seg opp på viftehjulene og sette dem ut av balanse. Og på enheter som håndterer syntetiske underlag, må statisk dissipasjon designes fra starten i stedet for å legges til som en ettermontering. Spesialbygde automatiserte støvavsugssystemer for saksbehandling og børstelinjer adresserer disse punktene som et system i stedet for som et tilbehør, noe som vanligvis er billigere enn å sette sammen delene separat og oppdage misforholdet ved oppstart.
automatiserte støvavsugssystemer for sueding og børstelinjerHvordan måle om børsting fungerer
Børsting vurderes ofte med øyet, noe som gjør det umulig å optimalisere og lett å krangle om. En kort liste over målbare kontroller gir prosessen en forsvarlig standard.
| Metrisk | Hvordan det sjekkes | Hva det indikerer | Handling hvis du er utenfor målet |
|---|---|---|---|
| Overflate støvrester | Tapeløft eller gravimetrisk filterprøvetaking før og etter hodet | Rengjøringseffektivitet av hodet og avtrekk | Reduser engasjementet først, og se gjennom luftfangsten |
| Håndfølelse | Panelvurdering eller instrumentert mykhetstesting | Om orienteringen er konsistent på tvers av partiet | Gjennomgå retningssekvensen og mykgjøring etter børste |
| Vekttap | GSM-sjekk på prøver kuttet før og etter linjen | Om børsting er å fjerne materiale i stedet for rusk | Bytt til en mykere bust eller reduser engasjementet |
| Fargeendring | Spektrofotometer på mørke nyanser | Fiberskader viser seg som overflatelys | Lavere engasjement og hastighet; sjekk bustmaterialet |
| Bredde stabilitet | Breddemåling ved inn- og utgang av hodet | Spenning og dragoppførsel, spesielt på strikk | Juster inn- og utgangsspenningen |
| Svevestøv i hallen | Visuell kontroll eller antall partikler i nærheten av maskinen | Ekstraksjonsfangstkvalitet og kapslingsforsegling | Tett lekkasjer, rengjør kanaler, kontroller panserens plassering |
| Strekk- og rivestyrke | Standard laboratorietest på pre- og postprøver | Hvorvidt mekanisk handling forringer strukturen | Reduser hastighet og dybde; gjennomgå antall passeringer |
Den mest nyttige disiplinen er å måle den første og siste meteren av hvert parti. Børsting som starter rent og slutter støvete betyr vanligvis bustslitasje, kanalbelastning eller spenningsdrift, og å fange den innen mye er betydelig billigere enn å fange den etter forsendelse.
Hva du skal spesifisere i en tilbudsforespørsel
Børstemaskinhenvendelser som går ut som arbeidsbredde og pris kommer som regel tilbake med tilbud som er vanskelige å sammenligne. Følgende punkter gjør tilbudene sammenlignbare og reduserer risikoen for en maskin som teknisk sett oppfyller breddekravet, men som ikke oppfyller prosesskravet.
- Underlagsliste med vekter, konstruksjoner og den spesifikke defekten børstepasset er ment å fjerne.
- Nødvendig renhetsnivå, uttrykt som en måling i stedet for en beskrivelse, med testmetoden navngitt.
- Hastighetsområde for tekstillinje og hastigheten akseptprøven vil kjøre med.
- Antall børstehoder, deres plassering og nødvendig retningssekvens.
- Bustmateriale, diameter og fremspring ved levering, pluss forventet levetid i driftstimer.
- Børstevalsekonstruksjon og forventet re-børstekost og behandlingstid.
- Avtrekksluftmengde nødvendig ved hetten og hvem som forsyner kanal, vifte og filter.
- Tilkoblingslast, trykkluftforbruk og eventuell vanntilførsel for våte varianter.
- Spenningskontrollansvar: leverer leverandøren inn- og utstrekksonene, eller gjør ledningsbyggeren det?
- Innkoblingsjusteringsmekanisme og om den kan stilles inn mens linjen går.
- Tilgangskrav for bustinspeksjon, fjerning av ruller og rengjøring av kanal.
- Kontrollgrensesnitt, reseptlagring og om eksisterende linjeoppskrifter må migreres.
- Akseptkriterier, mengde prøvestoff og hvem som bærer kostnadene for en mislykket prøveperiode.
- Reservedelsliste med ledetider for børster, lagre og drivkomponenter.
- Igangsettingsomfang, operatøropplæring og dokumentasjonsspråk.
To elementer på den listen er konsekvent undervurdert. Den første er bustens levetid uttrykt i driftstimer, fordi forskjellen mellom to leverandører på børstekostnad per år kan overstige innkjøpsprisgapet innen tre år. Det andre er hvem som eier utvinning. Når børstemaskinleverandøren og avtrekksleverandøren er forskjellige selskaper, blir grensesnittet mellom hette og kanal ingens ansvar, og den resulterende mangelen viser seg som avvisningsgrad snarere enn som en utstyrsfeil.
Installasjon, verktøy og vedlikehold realitet
Installasjon er der optimistiske tilbud møter gulvet. Et børstehode lagt til en eksisterende linje trenger gulvplass for selve maskinen pluss klaring for fjerning av ruller, og denne klaringen er ofte begrensningen som tvinger hodet til en posisjon der avtrekkshetten ikke kan plasseres riktig.
Verktøy fortjener en tidlig sjekk. Den tilkoblede belastningen er ofte beskjeden, men trykkluftbehovet for pneumatisk inngrep eller oscillasjon, pluss avtrekksviften, endrer beregningen av bygningstjenester. Vibrasjonsisolering er viktig i de øverste etasjene i fleretasjes anlegg, og støvoppsamlingsruter bør planlegges før maskinen ankommer i stedet for etter.
Vedlikehold er enkelt, men uforsonlig. Bustfremspring bør kontrolleres med definerte intervaller og registreres. Kanaler bør rengjøres etter en tidsplan, ikke etter et symptom. Rullelagre på høyhastighetshoder trenger smøreintervallet deres plikt faktisk krever, som vanligvis er kortere enn den generelle anleggsstandarden. Avtrekkshetter bør inspiseres for fiberansamling som begrenser slissen og rolig reduserer fangsthastigheten.
Det mest forsømte elementet er spenningskalibrering. Børsteresultater på strikk og lette vevninger avhenger av spenningen, og en spenningssone som driver over seks måneders produksjon endrer børsteytelsen uten å endre børsteinnstillingene i det hele tatt.
Gjennomstrømning, kostnad og tilbakebetaling
Å sammenligne børstearrangementer på kjøpesum alene undervurderer forskjellene. Et bearbeidet eksempel gjør saken klarere. Anta en linje som kjører tre skift, 6000 timer per år, med 45 meter per minutt og 80 prosent effektivitet, og produserer omtrent 13 millioner lineære meter årlig.
- Et børstehode for generell bruk som går under dets evne til å unngå skadelige strikkekonstruksjoner, vil typisk trenge tettere intervaller for utskifting av bust og gi mer variable rengjøringsresultater, som viser seg som en høyere inspeksjonsavvisningsrate.
- Et hode tilpasset underlaget med riktig ekstraksjon kan vanligvis holde en lavere avvisningshastighet ved samme linjehastighet, og bustkostnaden per million meter er ofte sammenlignbar eller bedre fordi børsten opererer i designvinduet.
- Den økonomiske forskjellen domineres av avvisningsgrad, ikke børstekostnad. På et stoff med en salgsverdi i området to til fem amerikanske dollar per meter, er det å redusere avslag med en brøkdel av en prosent per år verdt mer enn prisforskjellen mellom to maskinalternativer.
- Slipende filamentbørster kan rengjøre mer aggressivt, men forbruker materiale, og på mørke nyanser kan det resulterende nyanseskiftet være uakseptabelt uansett pris.
- Våtbørsting øker behandlingskostnadene for avløpsstrømmen, så det bør begrunnes med et prosesskrav snarere enn med en preferanse.
Den praktiske konklusjonen er at børsteutstyr bør vurderes opp mot kostnadene ved de defektene det forhindrer, ikke opp mot kostnadene ved den alternative maskinen. Planter som gjør dette har en tendens til å spesifisere utvinningskapasitet og bustkvalitet sjenerøst, fordi det er de to variablene som styrer avvisningshastigheten.
Igangkjøring, utprøving og operatørvaner
En børsteinstallasjon som ikke er utprøvd på ekte produksjonsstoff ved reell linjehastighet, er ikke tatt i bruk. Akseptforsøket bør bruke det faktiske underlaget og den faktiske hastigheten, og det bør gå lenge nok til at temperatur og statiske effekter stabiliserer seg, noe som vanligvis betyr minst flere hundre meter i stedet for en kort prøve.
Under forsøket registrerer du innstillingene som ga det aksepterte resultatet: busttype og fremspring, rulleoverflatehastighet, inngrepsdybde, retningssekvens, linjehastighet, spenningsverdier og uttrekksinnstillinger. Disse tallene blir grunnoppskriften. Uten dem vil neste skift gjenoppfinne prosessen, og resultatene vil drive.
Operatørvaner betyr like mye som oppskriften. Å sjekke avtrekkshetten for fiberoppbygging ved skiftskifte, se etter breddevariasjoner som en tidlig indikator på spenningsdrift, og rapportere en endring i håndfølelsen i stedet for å vente på en kundeklage er enkel oppførsel som beskytter investeringen. Børsting er en rimelig, lite vedlikeholdsprosess som feiler stille. Plantene som får mest ut av det er de som behandler det som en kontrollert prosess i stedet for som et fast tilbehør.
En rengjøringsbørstemaskin er en liten del av et målbudsjett og en uforholdsmessig del av kvalitetsresultatet. Avgjørelsen som betyr mest er ikke hvilken produsent som leverer valsen, men om busten, inngrepsgeometrien, strekkkontrollen og avtrekkssystemet er spesifisert som ett system mot et oppgitt renslighetsmål. Gjør det riktig, og børstehodet reduserer avslag i årevis. Gjør det feil og det flytter støv fra den ene siden av maskinen til den andre mens alle ser etter årsaken to prosesser nedstrøms.