
En etterbehandler i Bangladesh kjørte et parti med 30 ruller med 260 g/m2 bomullsfleece på en nyinstallert børstelinje. De første fem rullene besto inspeksjon. Ved rull tolv hadde pelehøyden på forsiden falt med omtrent en tredjedel, og kjøperen avviste resten av partiet. Ingenting hadde gått i stykker. Trædrullene var ikke utslitte. Det som hadde endret seg var fuktighetsinnholdet i stoffet som kom inn i maskinen, og med den måten tråden grep inn i overflatefibrene.
Det scenariet er vanlig, og det forklarer hvorfor beslutningen som betyr mest rundt en stoffbørstemaskin ikke er rammestørrelse eller motorvurdering, men kontroll. Konklusjonen først: en børstemaskin gir en repeterbar har overflate bare når rullespesifikasjoner, hastighetsforhold mellom ruller og stoff, spenning, fuktighet og støvavsug holder seg innenfor et definert vindu. Bytt en av disse fem og haugen endres med den. Alt annet på spesifikasjonsarket, inkludert fargen på styreskapet, betyr langt mindre.
Det som følger er en praktisk oversikt over hvordan børsting fungerer, hvilken konfigurasjon som passer til hvilket stoff, parametrene som bestemmer om rull én og rull tretti ser like ut, og sjekkne som er verdt å kjøre før en innkjøpsordre signeres.
Hva en stoffbørstemaskin faktisk gjør
Børsting er en mekanisk overflatebehandling, tørrkjørt i de fleste planter og av og til med vann eller fuktig tilstede. Stoffet tres rundt eller mellom roterende ruller dekket av ståltråd. Trådtennene fanger overflatefibre, løfter dem og legger dem i stoffets bevegelsesretning. En rulle eller to, et sett med styre- og strekkruller, et drivsystem og en avtrekkshette utgjør det meste av maskinen.
En avklaring forhindrer mye forvirring nedstrøms: børsting er ikke det samme som saksøking, og de selges ofte som om de var utskiftbare.
- Børsting øker fiberne. Wiren løfter og orienterer fiber som allerede er løse eller delvis forankret. Fiberfjerning er lav, ofte en brøkdel av en prosent av stoffets vekt.
- Saksøking sliter fiber. Slipende ruller laget av smergel, keramikk eller karbonfiberkutter og bryter fiber for å lage en kort, tett overflate med ferskenskinn. Fiberfjerning og styrketap er betydelig høyere.
- Napping eller heving er en relatert løftehandling, som vanligvis arbeider med forskjellige rulleklær for å bygge en lengre, fylligere haug.
Skillet viser seg umiddelbart i kvalitetskontrollen. Hvis kjøpers standard er "myk med synlig haug", vil børsting alene ofte tilfredsstille det. Hvis standarden er "kort, tett, matt, ferskenskinn", trenger linjen et saksbehandlingsstadium, med børsting som forberedelse før den eller som et oppryddningsstrinn etterpå. For planter som trenger den dypere overflateeffekten, er en kombinert semsket plattform den mer direkte ruten, og det er verdt å sammenligne valsekonfigurasjoner mot målhåndfølelsen i stedet for å anta at én maskin dekker begge jobbene.
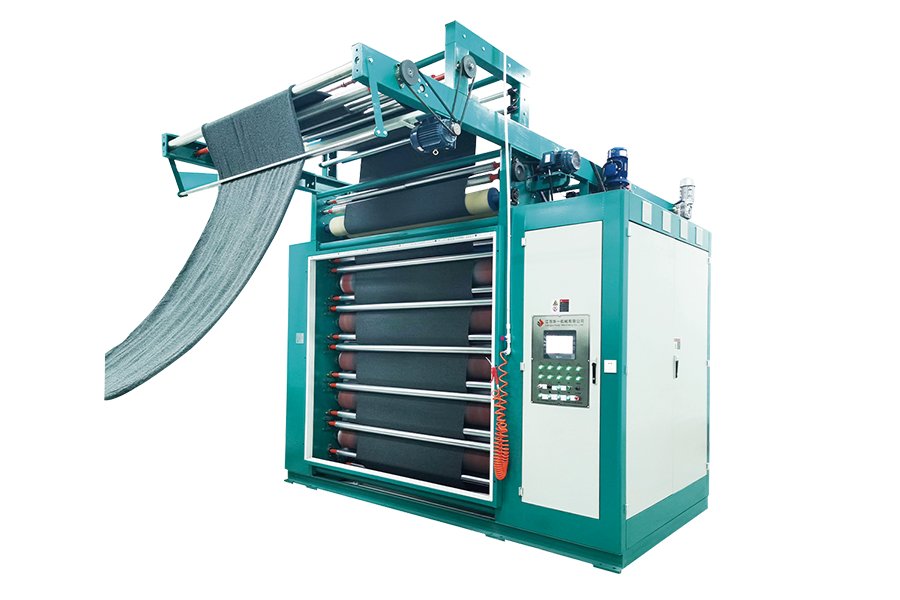 Vertikal kombinert saksøkingsmaskin MM-modell For dypere saksbehandling eller peaching støtter denne kompakte maskinen fleksible slipemiddelkombinasjoner og høyhastighets enkelt- eller dobbeltsidig behandling. Se produkt →
Børsting gjør også arbeid som ikke har noe med håndfølelse å gjøre. Det fjerner løs fiber, overflateforurensning og piller; det forbedrer absorpsjonsevnen på bomull og cellulosestoffer; og det gir belegg, laminering og utskriftssubstrater en konsistent tann slik at neste prosessbinder seg jevnt i stedet for å svikte i flekker.
Hovedbørstekonfigurasjonene og hva de passer
De fleste børstespesifikasjonene på reduseres til en håndfull ordning. Navngivningen kan være inkonsekvent mellom leverandører, så det hjelper å klassifisere maskiner etter rullehandling i stedet for etter brosjyrespråk.
| Konfigurasjon | Rulleaksjon | Overflateresultat | Typisk bruk | Hovedrisiko |
|---|---|---|---|---|
| Enkeltsidig | Trådruller har kun kontakt med én side | Haugen hevet på den ene siden, reversert forblir jevn | Fleece-ryggstrikk, børstet laken med én side | Overlang haug og fuzzing på ubehandlet side under håndtering |
| Dobbeltsidig | Ruller på begge sider, vanligvis med uavhengige innstillinger | Hevet overflate på begge sider | Tepper, kraftig fleece, tosidig børstet strikk | Fibertap og reduksjon av strekkstyrke når begge ansiktene er overbørstet |
| Korsbørsting | Rulleretningen veksler i forhold til stoffets bevegelse | Kortere, tettere, mindre retningsbestemt haug | Stoffer som ikke må vise retningsbestemt skyggelinje | Stryker når rullehastighetene ikke er tilpasset hverandre |
| Sirkulær eller roterende | Flere ruller arrangert rundt en trommel | Høy jevnhet ved høye linjehastigheter | Kontinuerlig strikkede og vevde produksjonslinjer | Høyere støvgenerering, krever sterkere avsug |
| Våt børsting | Påføres med vann eller fuktig tilstede | Mykere, fyldigere håndtak med mindre statisk elektrisitet | Ullblandinger og noen tekniske stoffer | Tilført tørkebelastning og vannhåndtering nedstrøms |
| Tørrbørsting | Standard omgivelsestilstand | Ren, veldefinert pel, enkel uttak | Mest bomull, polyester og blandingsstoffer | Statisk oppbygging og luftbåren støv på syntetiske stoffer |
Valget mellom dem er en produksjonsbeslutning snarere enn en preferanse. En plante som kjører 40 000 meter om dagen med polyesterstrikk kan ikke bruke samme rulleoppsett som en plante som kjører 3000 meter ullblanding, selv om begge er beskrevet som "børstemaskiner."
Der volumet er høyt og konsistent på tverr av partier er den avgjørende faktoren, er en dedikert høyhastighets børsteplattform vanligvis mer økonomisk enn å strekke en generell linje, fordi maskinen kan holde rullehastighet og strekk i et smalere bånd uten å miste hastighet.
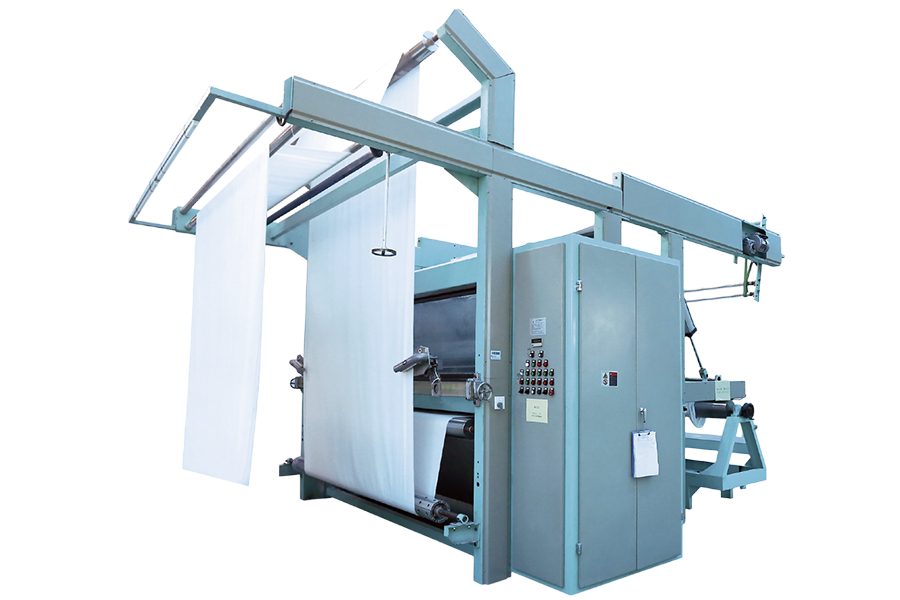 Høyhastighets børstemaskin VX7 En syv-rullers karbon-keramisk børsteplattform for høyvolumslinjer der stabil hastighet, spenning og repeterbar overflatebehandling driver konsistensen på kryss og tverr. Se produkt →
Stille inn parametrene som bestemmer resultatet
Fem variabler avgjør om det første kast og det siste kastet av en lodd stemmer overens. De er verdt å behandle som et enkelt system, fordi justering av ett nesten alltid krever justering av et annet.
Rullehastighetsforhold og pæletetthet
Rulleoverflatehastighet i forhold til stoffhastighet er den kraftigste enkeltinnstillingen på maskinen. Typiske produksjonsområder går fra ca. 1,5:1 til 4:1. Under 1,5:1 renser og justerer tråden omtrent hovedsakelig fiber; mellom 2:1 og 3:1 blir haugen synlig og jevn; over ca. 3,5:1 begynner tråden å trekke fiber ut av garnstrukturen i stedet for å legge den ned, og stoffets vekttap og risikoen for pilling øker raskt. Å gå raskere er ikke automatisk bedre, og et anlegg som behandler rullehastighet som en produktivitetsskive i stedet for en kvalitetsskive vil se feil på styrketesten innen noen få måneder.
Spenning, stoffbane og sømpassasje
Spenningen holder stoffet flatt mot rullene. For lite og stoffet løfter seg av ledningen i bølger, og produserer ujevn haug og kantfladder. For mye og du får spenningsmerker, tap av bredde og krøllede kantkanter som vises først etter vask. Den løse løsningen på enhver seriøs linje er automatisk spenningskontroll med en sømdetektor som reduserer linjehastigheten og ruller inn i noen sekunder etter hvert som hver søm passerer. Uten den etterlater hver søm et merke, og en 30-rulls lot kan bære 60 av dem.
Fuktighet, temperatur og statistikk
Bomull som kommer inn i maskinen med 4 % fuktighet, bør annerledes enn samme stoff med 8 %, selv ved identiske rulleinnstillinger. Tørr fiber er sprø, så ledningen bryter den i stedet for å løfte den, og pelehøyden synker etter hvert som mye skrider frem. Forkondisjonering eller lett damppåføring før børsting løser vanligvis dette rimeligere enn noen mekanisk endring. På polyester og andre syntetiske stoffer oppstår det motsatte problemet: statisk ladning bygges opp, fiber flyr og overflaten blir ujevn. Fuktighetskontroll og effektiv avsug tar opp det meste.
Børsting etter stofftype
Maskininnstillinger som fungerer på et underlag kan skade og annet, så det lønner seg å tenke i stofffamilier i stedet for i universelle parametere.
Strikk, fleece og frotté
Strikkede strukturer strekker seg, så spenningskontroll betyr mer enn på vevd. Løkkegarn på fleece og frotté har også mer løs fiber enn flatvevd, noe som betyr at luven bygger seg raskt og det er enkelt å overbørste. Lave til moderate rulleforhold med flere pasninger slår vanligvis en aggressiv pasning. Fin-gauge single jersey trenger lett engasjement, fordi tråden kan fange en løkke og trekke et hull som bare vises etter første vask.
For strikkeapplikasjoner der rullegeometri og stoffstøtte må jobbe sammen i stedet for mot hverandre, fjerner og maskin bygget spesielt rundt strikkeatferd mye prøving og feiling fra oppsettprosessen.
planetbørstemaskin for strikkMed den konfigurasjonen griper rullene inn i løkkestrukturen uten å strekke den, slik at haugen dannes jevnt over bredden i stedet for å konsentrere seg ved kantene.
Vevd bomull, twill og denim
Vevninger tåler høyere spenning og høyere rulleforhold, og derfor kan denimbørsting brukes mer aggressivt for å produsere en slitt, min overflate. Grensen er varpgarnets styrke: børsting forbi punktet med synlig luv fjerner masse fra garnoverflaten og viser seg noe redusert slitestyrke ved testing. Twill og gabardin drar nytte av kryssbørsting, fordi en ren retningsbestemt luv gir en skyggelinje som blir tydelig på et ferdig plagg.
Polyester og syntetiske blandinger
Syntetiske stoffer trenger lavere statisk og høyere ekstraksjon. Fordi fiberne er glatte og sterke, motstår de å bli løftet, så operatører blir fristet til å øke rullehastigheten. Denne tilnærmingen produserer fuzz i stedet for luv og øker pillingsrisikoen på det ferdige stoffet. Lavere hastigheter, flere passeringer og kontrollert fuktighet gir et bedre resultat enn brute force.
Belagte, laminerte og tekniske underlag
Her er børsting et forberedelsestrinn. En lett, jevn børste gir overflaten og konsistent nøkkel for lim eller belegg, og spesifikasjoner bør skrives som et krav til overflateenergi eller avskallingsstyrke i stedet for en håndfølelse. Konsistens over bredden betyr mer enn pelehøyden, siden en ubørstet stripe blir et delamineringspunkt.
Der børsting sitter i målstreken
Sekvens bestemmer hvor mye av børsteeffekten som overlever til den ferdige rullen. Den vanlige rekkefølgen er farging og tørking, deretter børsting, deretter mykgjøring og eventuell endelig komprimering eller kalandrering. Børsting før tørking høres effektivt ut, men våt fiberoppfører seg uforutsigbart under ledningen og haugen faller sammen i tørketrommelen.
Å børste rett før et mekanisk mykgjørings- eller kalandreringsstadium er også en feil i de fleste tilfeller, fordi kalenderen flater ut haugen som nettopp ble hevet. Der målet er et mykt, høyt håndtak i stedet for synlig haug, bevarer et luftbasert mykgjøringstrinn etter børsting den hevede overflaten samtidig som den legger til drapering, og denne kombinasjonen er grunnen til at mange målstreker nå parer en børsteenhet med en mykgjøringsenhet med åpen bredde i stedet for å stole på kjemi alene.
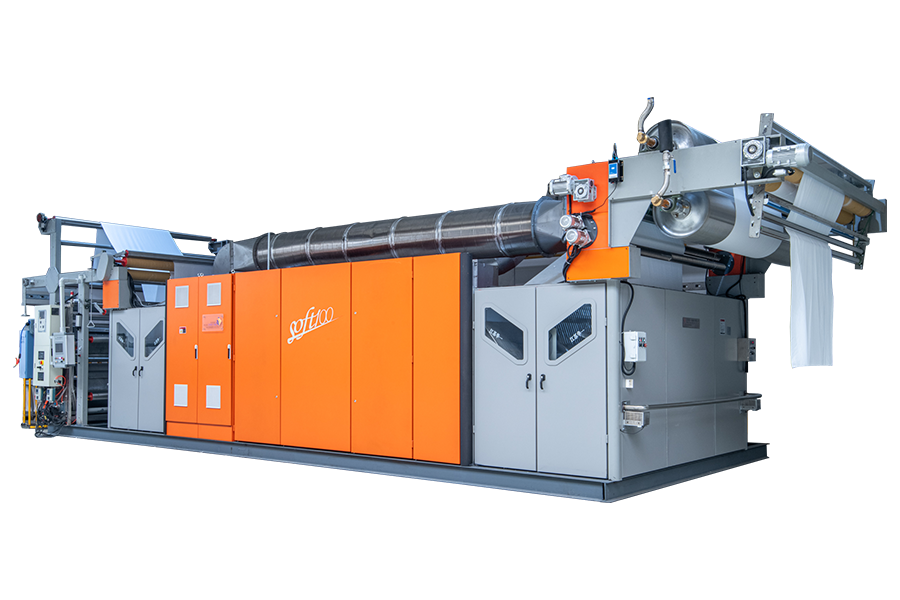 Luftmykner med åpen bredde SOFT100 Kombiner med børsting for å bevare opphøyet luv mens du legger til drapering, ved å bruke luftstrømmykning uten kjemiske myknere på strikketøy, vevninger og håndklær. Se produkt →
Det praktiske planleggingspunktet er enkelt: beste kunden skal bedømmes på lageret, om det er haughøyde, håndfølelse, skygge eller dimensjonsstabilitet, og fortsatt etterbehandlingsstadiene bakover fra standarden.
Kvalitetsproblemer og deres vanlige årsaker
De fleste børstefeil går tilbake til en av seks årsaker, og den raskeste veien til en fiksering er å sjekke prosessforholdene før du berører maskinen.
| Symptom | Sannsynlig årsak | Første sjekk |
|---|---|---|
| Haugen blekner fra starten til slutten av mye | Stofffuktighet som faller, eller rulletråd sluver | Innkommende fuktighetsinnhold, deretter rulletimer |
| Pilling vises etter vask | Rullehastighet for høy, fiber kuttet i stedet for løftet | Rulle-til-stoff hastighetsforhold |
| Retningsbestemt skyggelinje | Lei retningsbestemt børsting på et nyansefølsomt stoff | Rulleretning og tilgjengelighet av kryssbørster |
| Striper på langs | Ujevnt rulletrykk, skadet wire eller bøyd rulle | Rullekonsentrisitet og wiretilstand |
| Hull eller rifter konsentrert i sømmene | Ingen sømdeteksjon eller ingen hastighetsreduksjon ved sømmer | Innstillinger for sømdeteksjon og inngrepsdybde |
| Overdreven lo og luftbåren støv | Utilstrekkelig avtrekk, lav luftfuktighet, statisk oppbygging | Avtrekksluftstrøm og hettetilstand |
Støv, statisk elektrisitet og avsug
Børsting genererer støv per definisjon: hver meter med stoff frigjør løs fiber, og en maskin som kjører i hastighet, frigjør det kontinuerlig. På bomull er dette et problem med rengjøring og luftkvalitet. På polyester og blandinger blir det en brann- og eksplosjonsrisiko, fordi fint syntetisk støv suspendert i en innkapsling lett antennes og statisk elektrisitet utgjør tennkilden.
Designsvaret er et dedikert avsugssystem dimensjonert til maskinen i stedet for en delt huskanal, med heter nær rullekontaktpunktet, ledende kanalføring og regelmessige rengjøringsplaner. Luftstrømmen som er for svak lar støv legge seg inne i maskinen og når til slutt stoffoverflaten som forurensning. Luftstrøm som er for sterk trekker stoffet av rullene og destabiliserer spenningen, og derfor bør avtrekket stilles inn med ledningen i gang og overvåkes etter endring i rullehastighet.
For rensning der støv er en kjent begrensning i stedet for en etter, holder et spesialbygd oppsamlingsoppsett luftstrømmen over lange kjøringer stabile og reduserte linjer rengjøringsstansen som ellers tærer på produksjonstimer.
automatisert støvavsug for saksøking og børstelinjerHva du bør sjekke før du kjøper
Industrielle tekstilmaskiner er en femtenårig ressurs, og mesteparten av beklagelsen i denne kategorien kommer fra spesifikasjoner som aldri ble diskutert fremfor pris. De følgende kontrollene fanger opp de fleste kostbare feilene.
Rullespesifikasjon og repeterbarhet
Spør etter trådtype, trådtetthet, valsediameter, hardhet og anbefalt utskiftingsintervall i driftstimer. Spør hva da haugvariasjonen er på tvers av bredden på en hel-batch-rull, ikke på en én meter prøve. Breddevariasjon under 5 % er en rimelig målestokk for en godt satt linje; hvis leverandøren ikke kan svare på spørsmålet, er det informativt.
Spennings- og drivarkitektur
Bekreft om spenningen kontrolleres automatisk over hastighetsområdet, og hvordan maskinen oppfører seg når en søm passerer. På et anlegg som kjører tjue sømmer per skift, bestemmer denne enkeltfunksjonen om linjen er lønnsom eller omarbeidet kontinuerlig.
Prøveforhold som matcher planten din
En demonstrasjonskjøring på leie, kondisjonert, perfekt flatt stoff beviser svært lite. Send ditt eget vanskelige underlag: den tyngste vekten, den strammeste strikken, den nyansefølsomme twillen. Insister på at forsøket kjøres med mållinjehastigheten din og at prøvene vaskes og tørkes før evaluering. Pilling og haugkollaps vises vanligvis etter første vask, ikke før.
Ordne kjøpet riktig
- Definer standarden for det ferdige stoffet i målbare termer: luvhøyde, vurdering av håndfølelse, skrellstyrke eller nyanse.
- Kartlegg etterbehandlingssekvensen bakervarer, slik at børstingen plasseres der effekten overlever.
- Still inn maskinens kontrollvindu, inkludert spenning, valseforhold, fuktighet og avtrekksluftstrøm.
- Bekreft tilgjengeligheten av reservedeler for trådruller, lagre og drivkomponenter.
- Bekreft tjenestedekning og responstid i din region før du signerer.
Plan for utvidelse
De fleste planter legger til prosesser innen få år, enten det er mykgjøring, tørking eller et andre børstetrinn. Å velge en leverandør med et bredere utvalg av etterbehandlingsutstyr koster ingenting ved kjøp og sparer betydelig integreringsarbeid senere.
Ingenting av dette gjør børsting komplisert. Det er en mekanisk prosess med et lite antall variabler, og anleggene som kjører den godt er ganske enkelt de som behandler disse variablene som spesifikasjoner i stedet for operatørreferanser. Maskinen som produserer en uniform haug på prøven er ikke den samme maskinen som produserer en uniform haug på rull tretti av et regntungt mandagsskift, og forskjellen ligger helt i kontrollvinduet. Bekreft valsespesifikasjoner, hastighetsforhold, spenningsadferd, fuktighetsstyring og avtrekksytelse med ditt eget stoff, under dine egne forhold, og resten av avgjørelsen blir enkel.